重卡与乘用车配件采购指南:静妙汽配厂全系产品覆盖范围解析
一台重卡在赣东丘陵的连续坡道上制动失灵,根源往往不是刹车片磨损,而是**底盘配件**中推力杆胶套的隐性开裂。这类故障在维修站里反复出现,却很少被采购方在前期选型时重视。作为扎根抚州十余年的汽配加工企业,我们每天都要面对这类“看似偶然、实则必然”的失效案例。
行业现状:从“换件工”到“匹配师”的转型困境
当前商用车售后市场最大的矛盾,在于主机厂对零部件公差要求越来越苛刻,而流通环节的配件商仍停留在“能装上就行”的粗放阶段。以发动机零部件为例,活塞环的开口间隙若偏差0.05mm,在国六排放标准下直接导致机油消耗超标。不少车队老板抱怨“原厂件太贵、副厂件不靠谱”,恰恰是因为中间缺少了像我们这样具备加工校准能力的源头工厂。
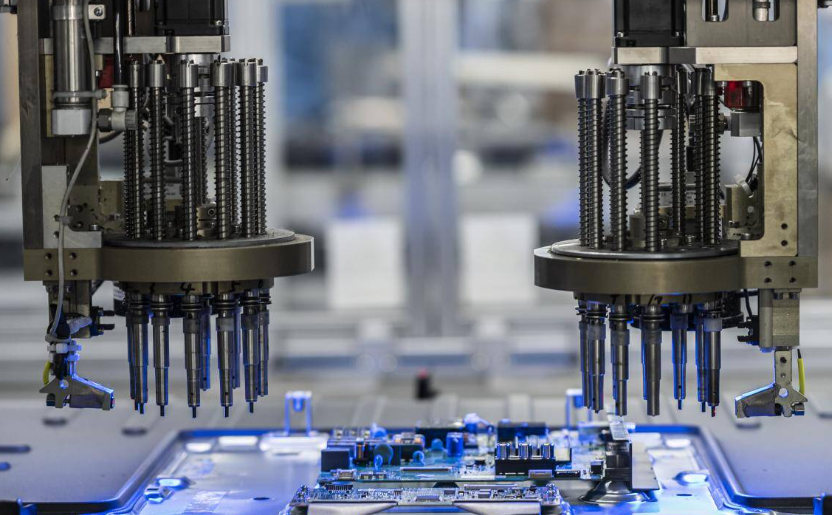
抚州市静妙汽配厂的生产线上,数控镗床对缸体主轴承孔的加工精度控制在±0.008mm以内,这一数据远超行业常见的±0.015mm标准。这不是炫技,而是为了应对重型柴油机高爆压工况下的形变需求。
选型指南:别让“通用件”毁掉你的出勤率
采购底盘配件时,务必核对三点:一是桥壳法兰盘的端面跳动值,多数副厂件在0.12mm以上,而我们的磨削工艺能稳定在0.06mm;二是转向节主销的渗碳层深度,低于1.2mm的件在重载转向时存在断裂隐患;三是推力杆球头的摆角范围,必须匹配车型的实际悬挂行程。
- 牵引车优先选择带自锁螺纹的U型螺栓,防止颠簸路段松动
- 自卸车液压油缸密封件务必选用氟橡胶材质,耐高温性能提升40%
- 乘用车下摆臂衬套建议采用液压成型工艺,而非传统冲压焊接
这些细节,直接决定了车辆在十万公里后的操控稳定性。
乘用车配件批发业务上,我们注意到新能源车型的底盘结构变化。比如某款畅销电车的后副车架,其铝合金铸造件对碰撞吸能要求极高,普通钢制替换件反而会破坏原有溃缩路径。针对这类需求,静妙汽配厂专门开发了铝合金搅拌摩擦焊工艺,确保替换件与原车材质屈服强度一致。
应用前景:从单一供应到协同开发
随着商用车TCO(全生命周期成本)管理理念普及,越来越多运输公司开始要求配件供应商提供底盘配件的疲劳寿命报告。我们已配备高频振动试验台,能模拟80万公里颠簸路况下的球铰磨损曲线。在发动机零部件领域,与本地高校合作的激光淬火工艺,让凸轮轴表面硬度达到HRC58-62,同时保持芯部韧性。
未来三年,抚州市静妙汽配厂计划将**卡车汽配加工**的定制化响应周期从15天压缩至7天,并通过二维码追溯系统让每批次配件的材料炉号、热处理参数可查。这不仅是制造能力的升级,更是对“维修信任”的重构——当维修工拿到的不再是冰冷的铁块,而是一串可验证的数据链,整个行业的效率瓶颈才有望打破。