2025年卡车汽配加工市场趋势及静妙汽配厂应对策略
2025年的卡车汽配加工行业,正经历一场由排放法规升级与新能源渗透共同驱动的深度洗牌。作为深耕底盘与动力系统的老牌厂商,抚州市静妙汽配厂注意到,传统柴油机配件的需求结构正在从“量增”转向“质变”——高强度轻量化底盘件、耐高温发动机密封组件,成为维修市场与主机厂的双重采购热点。
一、2025年加工工艺的三大硬指标
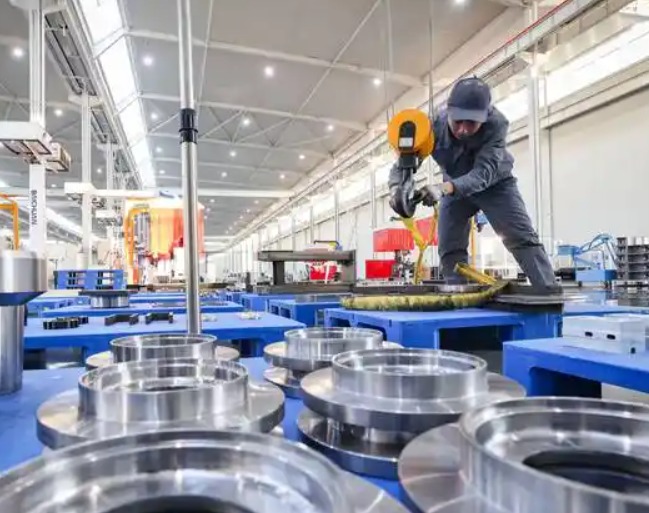
今年主流卡车主机厂对汽配加工件的验收标准,已从尺寸公差升级到疲劳寿命与热稳定性。以我们生产的推力杆总成为例,要求热处理层深度控制在0.8-1.2mm,且需通过100万次扭转疲劳测试。这迫使加工车间必须配置数控淬火机床与三坐标检测仪,而不再是普通车床加卡尺的粗放模式。
同时,发动机零部件的加工精度普遍要求达到IT6级,气门导管与座圈的同心度偏差需控制在0.015mm以内。为此,静妙汽配厂在2024年底引进了两台卧式加工中心,专门应对缸盖类复杂腔体的高速铣削,良品率从92%提升至98.7%。
二、应对策略:柔性排产与材质升级
面对订单碎片化与交期压缩的双重压力,单纯增加设备已不现实。我们的对策是建立“快换夹具+标准化工装”体系,将底盘类产品的换线时间从45分钟压缩到12分钟。这一改动让卡车汽配加工车间的日排产批次增加了3倍,小批量订单也能实现当日投料。
材质端,2025年我们将重点转向硼钢与微合金非调质钢的批量应用。以平衡轴支架为例,用28MnCrB5替代传统40Cr后,抗拉强度提升12%,但取消了调质工序,单件能耗下降18%。这类成本与性能的平衡,正是下游物流车队最看重的价值点。
三、常见问题:热处理变形与螺纹损伤
不少同行在加工高强度底盘件时,常遇到薄壁套筒淬火后椭圆度超差的问题。根据静妙汽配厂的经验,关键是控制入油温度在830±10℃,并采用分级淬火油。若变形量仍大于0.05mm,须增加一次低温去应力回火,而不是盲目校直。
另一个高频故障是发动机缸体螺纹孔的挤压损伤。我们建议将丝锥的切削锥长度增加至3.5扣,并将转速降至280rpm,同时使用含MoS₂的乳化液,能有效减少粘屑现象。这些细节,往往决定了乘用车配件批发与主机厂配套订单的长期稳定性。
需要特别提醒的是,2025年环保督查将对热处理车间的油烟排放进行在线监测。若现有废气处理设施为光氧催化工艺,建议提前加装二级活性炭吸附箱,否则可能面临限产风险。这不仅是合规问题,更直接影响抚州市静妙汽配厂:汽车底盘配件的连续供货能力。
回到行业本质,汽配加工拼的是“误差控制”与“工艺冗余度”。抚州市静妙汽配厂今年计划将SPC过程统计覆盖到所有关键工序,并开放客户远程查看关键尺寸的CPK值。对于年采购额超50万的合作伙伴,我们可提供专属的材质金相报告与疲劳测试数据包。
市场永远在变,但对精密与耐久的追求不会变。无论是应对国七预研机型,还是存量老车的维修替换,静妙团队都愿意用更扎实的工艺数据,与每一位客户共同走稳2025年的运输路。