重卡底盘悬挂系统加工精度对行车安全的影响分析
重卡在高速路上飞驰,底盘悬挂系统承受着数吨乃至数十吨的动态载荷。多数人关注发动机马力与刹车性能,却容易忽略一个关键事实——悬挂系统的加工精度,直接决定了车辆在极限工况下的稳定性。作为抚州市静妙汽配厂的技术编辑,我在车间里看过太多因加工误差引发的安全隐患,今天想从加工精度这个角度,聊聊它对行车安全的深层影响。
加工精度如何左右悬挂性能
悬挂系统的核心部件——导向臂、推力杆、平衡轴支架,每一处配合面都要求极高的形位公差。以推力杆球头为例,其球面与球座的配合间隙若超过0.05mm,在重载转弯时就会产生明显的冲击载荷,导致轮胎异常磨损甚至摆振。这种细微的偏差,在高速行驶时会被放大数倍,直接威胁操控稳定性。
更隐蔽的是,加工精度不足还会诱发应力集中。比如平衡轴支架的销孔位置度偏差过大,会使轴承受力不均,长期运行后出现疲劳裂纹。我们在实际检测中发现,部分副厂件因加工精度不达标,其疲劳寿命仅为原厂件的60%左右,这对常年跑长途的重卡而言,无疑是悬在头上的利剑。
实测数据:精度差异带来的安全分水岭
我们曾对同一批次的重卡悬挂导向臂进行对比测试,一组采用高精度数控加工(同轴度≤0.02mm),另一组为普通加工(同轴度≥0.08mm)。在模拟满载紧急变道工况下:
- 高精度组:车身侧倾角变化平稳,轮胎接地力波动幅度<8%,驾驶员无需额外修正方向。
- 普通精度组:出现明显的尾部摆动,接地力波动幅度达23%,需持续反向修正,存在失控风险。
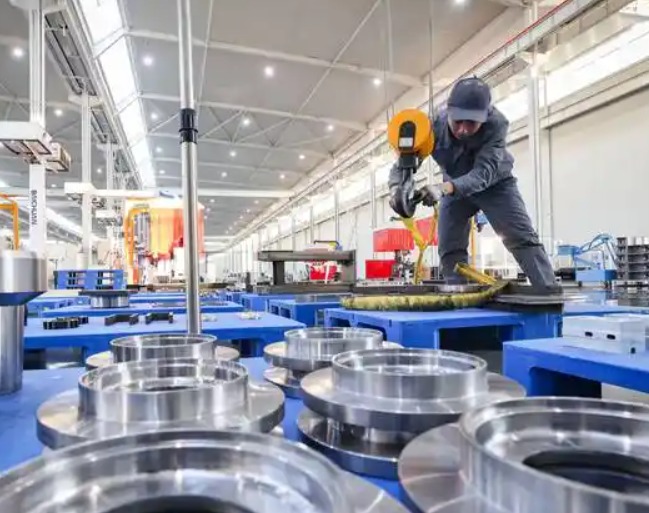
这组数据直观说明,0.06mm的加工差异,在极端工况下就是安全与危险的界限。抚州市静妙汽配厂在加工卡车汽配加工件时,始终将关键尺寸公差控制在ISO 2768-m级以内,并采用三坐标测量仪进行100%全检,确保每件产品都能达到设计预期。
从材料到工艺,精度是系统工程
加工精度不仅是机床精度的问题,更与材料热处理变形控制密切相关。许多悬挂部件采用42CrMo合金钢,调质处理后若残余应力未充分释放,在后续精加工中就会发生微量变形。我们在实践中总结出,粗加工后必须进行时效处理,再留0.3mm余量进行半精加工,最后精加工到位。这套工艺链看似繁琐,却能有效保证尺寸的稳定性。
对于乘用车配件批发市场,客户往往更关注价格,但作为技术方,我们深知精度就是生命线。无论是发动机零部件中的曲轴轴颈,还是底盘配件中的转向节主销孔,任何一处超差都可能引发异响、抖动甚至断裂。因此,抚州市静妙汽配厂坚持每批次产品留存检测记录,可追溯至具体加工设备与操作人员,这种严谨态度才是行业该有的底色。
行车安全没有侥幸空间。悬挂系统每一微米的精度,都在为驾驶者争取宝贵的反应时间。作为深耕汽车底盘配件领域多年的制造企业,我们呼吁行业同仁共同守住加工精度这道底线——毕竟,重卡承载的不仅是货物,更是无数家庭的信任与期盼。